走进模具加工车间,经常能听到这样的抱怨:这批模具的型腔尺寸又偏了,侧壁的刀纹太粗糙,还得花大量时间抛光修整。开模周期一拖再拖,客户催得紧,自己却束手无策。这些困扰,背后往往指向一个核心问题——加工设备的精度与刚性不足。当模具钢、淬火钢这类硬质材料成为加工常态,普通机床的短板便暴露无遗。今天,我们结合钢模具加工的实际痛点,聊聊如何通过选对设备,实现模具精度的实质性升级。
硬质钢材加工,为何精度总难达标
模具制造中,45号钢、模具钢、Cr12甚至淬火钢是常见材料。这些材料硬度高、切削阻力大,对机床的刚性、抗震性和扭矩输出提出了严苛要求。许多工厂在开粗、型腔铣削、清角等工序中,常遇到以下问题:
首先是震刀与弹刀。机床床身刚性不足,当刀具接触硬质钢材进行重切削时,机床整体产生微振动,导致刀具跳动,加工表面出现明显振纹,尺寸精度难以控制。严重时,刀具直接弹开,造成工件局部过切或欠切,整个模具报废。

其次是加工一致性差。同一批模具,首件和末件尺寸偏差大,无法保证批量生产的稳定性。这往往源于机床热稳定性不佳或传动系统存在间隙。随着加工时间延长,主轴、丝杠发热,定位精度漂移,导致后续加工尺寸逐渐偏离设定值。

再者是表面质量粗糙。深槽、细筋、复杂曲面等结构,对刀具路径和机床联动精度要求极高。普通机床由于扭矩不足或伺服响应慢,切削过程不平稳,型腔内壁留下明显接刀痕,侧壁光洁度低,不得不依赖大量人工打磨,不仅延长周期,还增加成本。
这些痛点,归根结底是设备硬件性能与加工需求不匹配。模具厂要承接高精度订单、提升竞争力,就必须从源头解决设备短板。
重型机身与高刚性设计,如何震刀难题
解决震刀、弹刀问题的关键,在于机床的刚性与抗震能力。一台合格的钢模具加工机床,其床身结构必须能够吸收和分散切削力,避免振动传递到刀具与工件接触区。
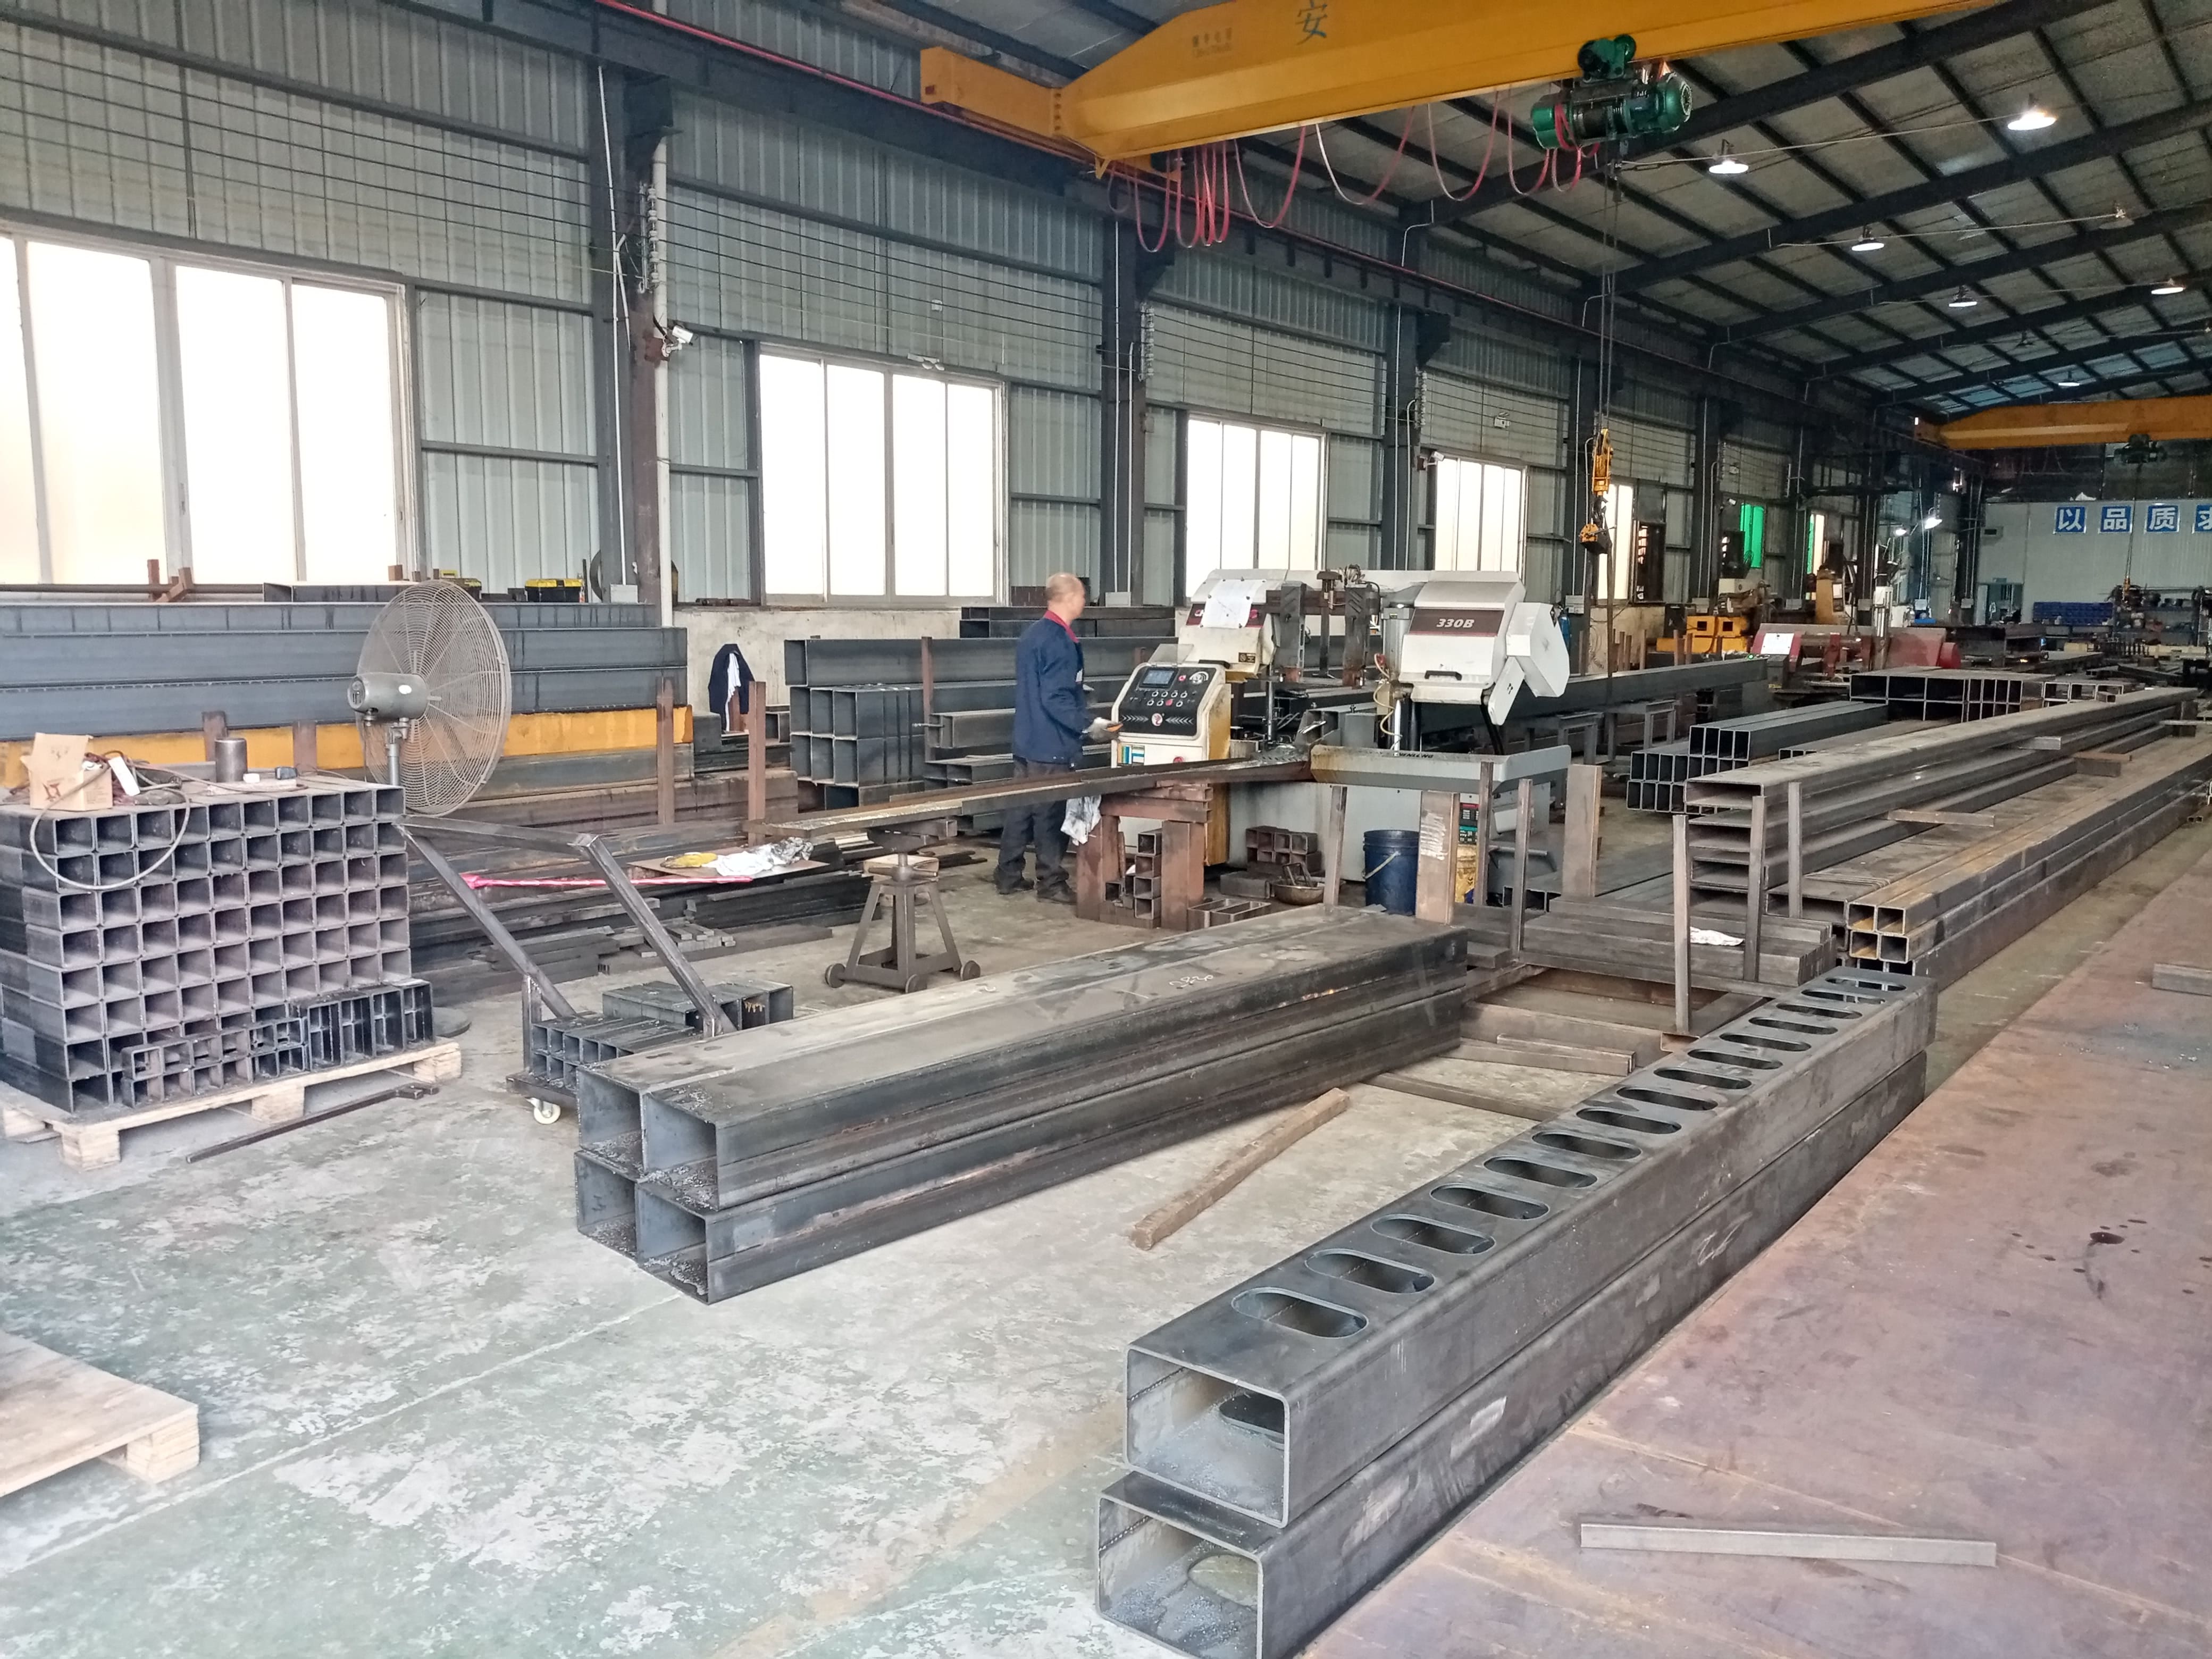
采用重型铸铁一体床身是常见且有效的方案。这种结构经过多次时效去应力处理,内部组织稳定,长期使用不易变形。当机床承受钢材重切削负荷时,整体抗压、抗弯性能强,能有效抑制低频振动。同时,床身导轨基座宽厚,与地面接触面积大,进一步降低设备运行时的共振风险。
除了床身,导轨与丝杠的选型同样重要。高刚性精密丝杆导轨副,能够承受更大的径向和轴向载荷,在重切削过程中保持稳定的导向精度。配合工业级伺服系统,电机响应快、定位精准,即使进行深铣、清角等复杂动作,也能减少刀具偏移,确保模具型腔尺寸严密可控。
例如,加工一副压铸模具的型腔,深度超过50mm,侧壁要求垂直度在0.02mm以内。如果机床刚性不足,铣削到底部时,刀具容易因受力不均而让刀,导致侧壁出现锥度。而配备重型床身和高刚性传动系统的设备,则能稳定完成整个切削过程,保证型腔上下尺寸一致,大幅减少后续修模工作量。
硬切削能力与工艺服务,如何提升加工效率
有了刚性基础,机床的硬切削能力决定了它能否高效处理高难度结构。深槽、细筋、尖角清角,这些是模具加工中的典型难点。普通设备扭矩小,切削参数不敢放开,只能分层、减速加工,效率低下。而主轴扭矩大、硬切削能力强的机床,则能采用更高效的切削参数,一刀完成多道工序,大幅缩短加工时间。
以清角为例,刀具需要切入工件内角,承受的切削力方向变化剧烈。如果机床动态响应慢,容易出现振刀或断刀。而高刚性、高扭矩设备配合优化的刀路,能够实现稳定清角,内角光洁、无残留,甚至可以直接省去后续的电火花加工工序,直接获得合格成品。
值得注意的是,设备性能的发挥,离不开工艺方案的支撑。很多模具厂买了好设备,却因为参数设置不合理、刀路规划不科学,导致加工效果大扣。因此,一家专业的设备供应商,不仅提供硬件,更要提供配套的工艺服务。售前进行试切打样,针对不同钢料定制切削参数;售中安排精细调试,教授模具编程与实操技巧;售后持续提供工艺升级、刀路优化支持。这种全流程服务,能帮助模具厂快速掌握设备特性,缩短磨合期,将设备性能转化为实际生产力。
例如,一家生产精密塑胶模具的工厂,原来使用普通机床加工模具钢,每副模具型腔加工需要12小时,且表面粗糙度不达标,需要额外4小时抛光。更换为高刚性、高扭矩的钢模具加工机床后,配合供应商提供的优化刀路,加工时间缩短至8小时,表面粗糙度直接达到Ra1.6以内,无需抛光即可交付,开模周期缩短近三分之一。
批量生产稳定性与售后保障,如何降低运营风险
对于模具厂而言,设备能否长期稳定运行,直接关系到生产计划和客户交期。一台设备,加工首件合格并不难,难的是在连续生产、不同班次、不同操作人员手中,始终保持一致的加工精度。
这要求机床具备良好的热稳定性和可靠性。重型床身配合合理的冷却系统,能有效控制机床温升,减少热变形对精度的影响。同时,传动系统采用预紧消隙设计,长期使用后仍能保持定位精度,不会因磨损出现间隙,确保批量加工的一致性。
此外,售后服务的响应速度和质量,也是选型时不可忽视的因素。模具加工讲究时效,设备一旦故障停机,延误一天就可能造成订单违约。选择一家拥有完善售后网络的厂家,能够在设备出现异常时快速响应,提供远程诊断或现场维修,减少停机损失。同时,厂家能够提供持续的技术支持,帮助工厂根据新材料、新工艺,不断优化加工参数,保持设备的状态。
比如,一家大型游乐设备模具厂,模具结构复杂、尺寸大,加工周期长。设备在使用半年后,出现轻微定位偏移。厂家售后团队在接到报修后,24小时内抵达现场,通过检测发现是导轨润滑不足导致。调整润滑方案并重新校准后,设备精度恢复,后续再未出现同类问题。这种及时、专业的服务,让工厂对设备稳定性充满信心,敢于承接更多高精度订单。
结语
模具精度升级,是制造企业提升产品质量、缩短交付周期、降低综合成本的关键路径。而实现这一目标,离不开一台真正匹配硬质钢材加工需求的机床。从重型铸铁床身到高刚性传动系统,从大扭矩主轴到全流程工艺服务,每一个环节都影响着最终模具的加工品质。选择钢模具加工机床,不应只看价格,更应关注其能否稳定解决震刀、精度漂移、表面粗糙等核心痛点。只有硬件扎实、服务到位,模具厂才能真正实现从能做到做好的跨越,在激烈的市场竞争中站稳脚跟。