淬火钢模具加工中的震刀难题,是许多模具制造企业长期面临的痛点。当设备在切削硬质材料时产生高频振动,不仅导致刀具损耗急剧增加,更会造成模具型腔表面出现波纹、尺寸超差,直接影响模具的装配精度与使用寿命。要解决这一问题,关键在于理解震刀产生的根源,并选择具备相应技术能力的加工设备。
震刀现象的本质是切削力与机床刚性之间的失衡。淬火钢硬度高、切削阻力大,当机床床身、主轴或传动系统刚性不足时,切削过程中产生的反作用力会引发系统共振,表现为刀具或工件的周期性振动。这种振动会破坏切削过程的稳定性,导致加工表面质量下降、尺寸精度难以控制。许多模具厂在初期选购设备时,往往只关注主轴功率或加工行程,忽略了机床整体刚性、结构抗振性以及传动系统的精度保持能力,这是导致后期加工中频繁出现震刀问题的根本原因。
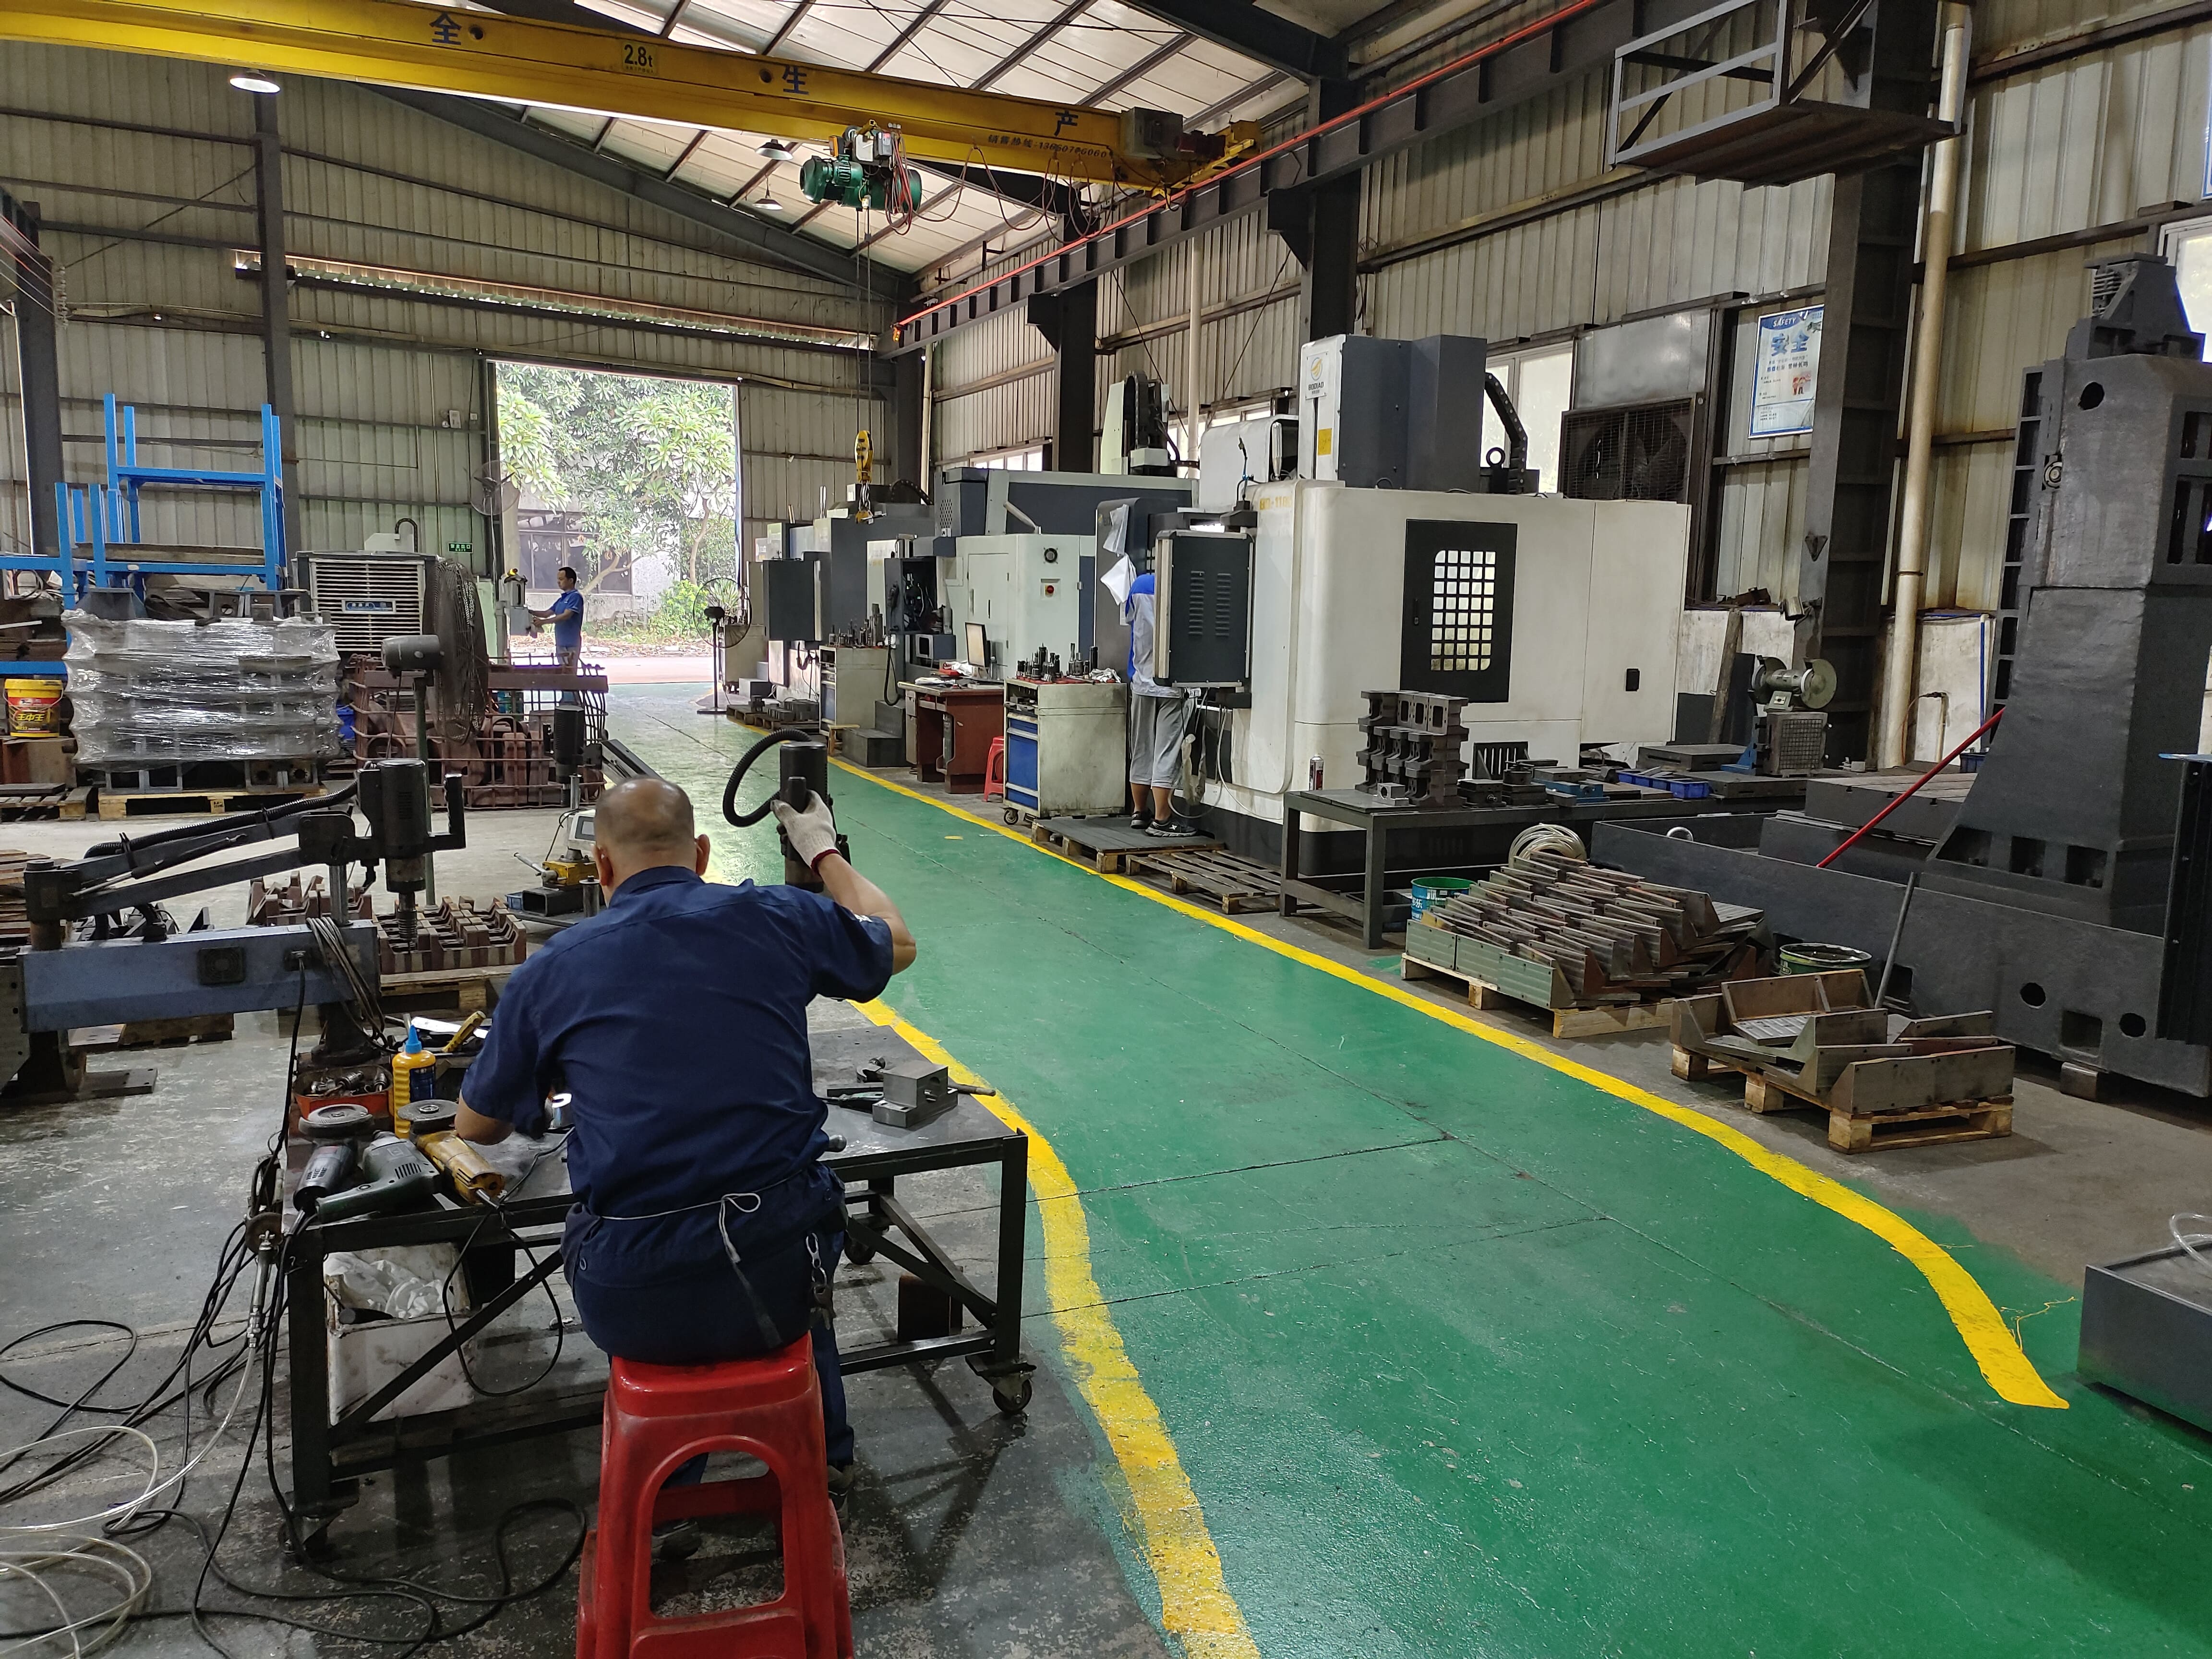
从设备结构来看,重型铸铁一体床身是解决震刀问题的关键基础。优质的铸铁材料经过多次时效处理,能够有效消除内应力,使床身具备优异的抗压与抗振性能。相比焊接结构或轻型铸造床身,一体式铸铁床身在长期承受重切削负荷时,形变量极小,能够为刀具提供稳定的切削支撑。此外,导轨与丝杠的选型同样重要。高刚性精密滚柱导轨配合预紧螺母的滚珠丝杠,能够显著提升传动系统的轴向刚性与定位精度,减少因间隙或弹性变形引发的振动。对于淬火钢加工而言,丝杠直径、导轨宽度、滑块数量等参数均需经过严格计算,确保设备在重载工况下仍能保持平稳运行。

主轴扭矩与切削参数匹配,是避免震刀的另一重要环节。不少操作人员认为,提高主轴转速可以提升加工效率,但对于淬火钢这类硬质材料,过高的转速反而会加剧切削力波动,诱发震刀。正确的做法是选用低转速、大扭矩的主轴,配合合理的切削深度与进给速度,使切削力处于稳定区间。例如,深槽加工时应采用分层切削策略,避免一次性切入过深;清角加工时则需优化刀具路径,减少刀具切入切出时的冲击。这些工艺细节的调整,需要设备具备灵活的数控系统与丰富的工艺参数库支持,否则难以实现精准控制。
模具加工中的细筋、尖角、复杂曲面等结构,对机床的动刚度提出了更高要求。动刚度是指机床在动态切削力作用下的抵抗变形能力,它与机床的固有频率、阻尼特性密切相关。一些设备在静态检测时精度达标,但在实际切削中却表现不佳,原因就在于动刚度不足。提升动刚度的途径包括优化床身筋板布局、增加立柱与横梁的截面尺寸、采用高阻尼材料填充结构等。这些设计往往隐藏在设备外观之下,却是衡量机床综合性能的核心指标。模具厂在选型时,应关注设备制造商是否具备自主研发能力,是否对机床结构进行过有限元分析优化,而非仅凭外观或参数表做判断。
针对淬火钢加工,冷却润滑方式同样不可忽视。切削热是导致刀具磨损和工件热变形的直接因素,而震刀往往与切削热引起的局部软化或硬化有关。采用高压内冷主轴配合微量润滑系统,能够有效将切削液送达切削区域,降低刀具与工件接触面的温度,同时冲走切屑,避免切屑堆积引发的二次切削。部分高端设备还配备温度补偿功能,通过实时监测主轴与床身温度变化,自动调整坐标补偿值,抵消热变形对加工精度的影响。这些细节设计,对于批量生产高精度模具具有显著价值。
从行业实践来看,许多模具厂在解决震刀问题时,往往优先考虑更换刀具或调整切削参数,但效果有限。根本原因在于设备本身的刚性天花板限制了工艺优化的空间。例如,当机床床身重量不足时,即使采用的刀具涂层技术,也无法抑制切削过程中的振动传递。因此,在设备选型阶段就应明确加工材料的硬度范围与典型加工特征,选择能够匹配淬火钢切削要求的重型机床。这不仅是技术问题,更是成本问题。一台具备足够刚性的设备,虽然初期投入较高,但能够显著降低刀具成本、减少废品率、缩短加工周期,综合效益远优于反复维修调试的轻型设备。
在模具行业竞争日益激烈的当下,加工精度与效率直接决定了企业的接单能力。对于以淬火钢模具加工为主营业务的企业,选择专业设备不应仅关注价格或基础参数,而应深入考察设备的抗振设计、刚性指标以及实际加工案例表现。具备重型铸铁床身、高刚性传动系统、大扭矩主轴以及完善工艺服务能力的设备,才能从根本上解决震刀问题,为模具加工提供稳定可靠的硬件基础。通过设备升级带动工艺升级,是模具制造企业突破产能瓶颈、提升产品附加值的关键路径。